
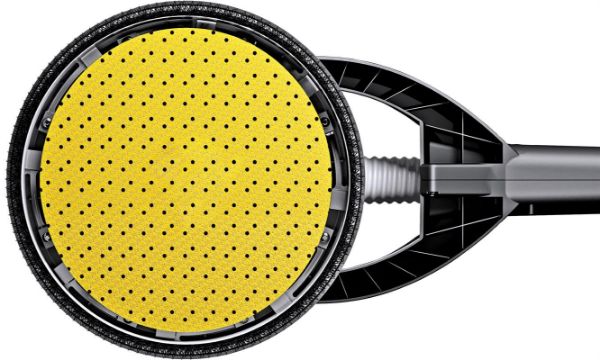
Sliprondeller — korn, hålmönster och kardborre förklarat
Sliprondellen ska ha samma diameter och samma hålmönster som maskinens stödplatta, annars suger dammsugaren inte bort dammet. Kornstorleken väljer du efter uppgiften: grovt (P40–P80) för att ta bort färg och ojämnheter, mellan (P100–P180) för trä och spackel samt fint (P220–P400) för mellanslipning före målning och lackering.
Lågt P-tal betyder grovt korn, högt P-tal betyder fint. Nedan kan du se vad som passar till vad.
Vilken kornstorlek till vad?
| Korn | Grovlek | Används till |
|---|---|---|
| P40–P60 | Mycket grov | Ta bort gammal färg och lack, grovslipning av trä |
| P80–P120 | Grov | Jämna ut trä, första slipningen av spackel, ta bort rost och färg |
| P150–P180 | Medium | Sista slipningen av spackel, slipning av trä före målning |
| P220–P320 | Fin | Mellanslipning mellan lager av färg och lack, slipning av grundfärg |
| P400 och uppåt | Mycket fin | Fin mellanslipning av lack och spackel före sista lagret |
Tabellen är vägledande. Prova alltid på en liten yta först.
Beräkningen: hoppa inte över för många korn
Varje korn ska ta bort reporna från det föregående. Hoppar du för långt blir de djupa reporna kvar och syns när du målar. En bra tumregel är att gå upp högst ca. 50 % åt gången:
- P80 → P120: 50 % upp – bra steg.
- P120 → P180: 50 % upp – bra steg.
- P80 → P240: 200 % upp – för långt. Reporna från P80 slipas inte bort.
För spackel före målning räcker P120 → P180 eller P220. För trä före lack är P80 → P120 → P180 en klassisk ordning.
Hålmönstret måste passa
Rondellen sitter på stödplattan med kardborre, och hålen ska linjera med hålen i stödplattan så att dammet kan sugas bort. FLEX' rondeller finns med de hålmönster som passar FLEX-maskinerna: Ø125 med 8 hål, Ø150 med 15 hål och Ø225 med 10 hål för giraffslipar.
Passar hålen inte, blir dammet kvar under papperet, papperet täpps igen och du slipar sämre.
Se förbrukningsvaror till maskiner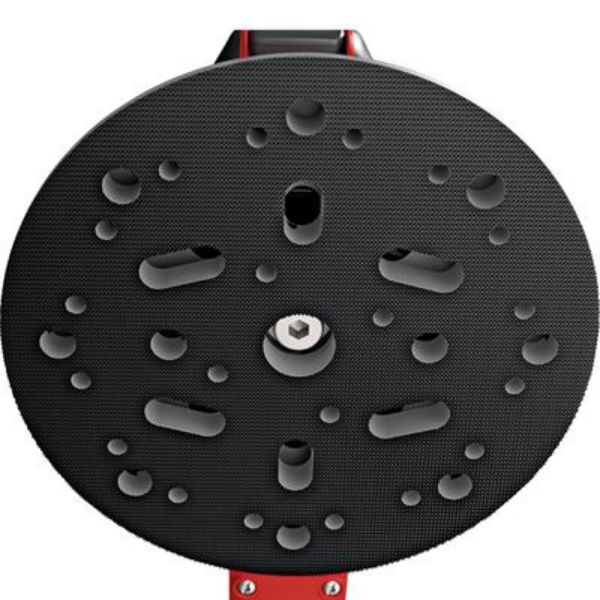
Rondeller till varje maskin
- Excenterslip 125 mm: Ø125-8 rondeller från P100 till P400. Se även guiden om excenterslip.
- Excenterslip 150 mm: Ø150-15 rondeller från P60 till P400.
- Giraffslip: Ø225 rondeller från P40 till P220, t.ex. PF P120 till spackel. Se guiden om giraffslip.
- Deltaslip och trekantiga huvuden: trekantigt slippapper från P40 till P220.
- Planslipar och handslipklossar: slipark 80x133 mm från P40 till P400.
Se alla rondeller, slipark och slipplattor under förbrukningsvaror till maskiner.
När ska rondellen bytas?
Byt rondellen när den inte längre avverkar material, när den har täppts igen med färg eller spackel, eller när kanten är utsliten. En sliten rondell kräver mer tryck, och mer tryck ger värme, repor och en maskin som slits snabbare. Kardborrfästet på slipplattan slits också – om rondellerna inte längre fäster, byt slipplattan.
När är det en dålig idé?
- Fel hålmönster. Då fungerar inte dammutsuget.
- Hoppa från grovt till mycket fint. Reporna från det grova kornet blir kvar.
- Slipning av bilens lack med grovt korn. Lacken är tunn. Lackslipning före polering görs med mycket fint våtslippapper och kräver erfarenhet.
- För hårt tryck. Låt maskinen och kornet göra arbetet.
Senast uppdaterad: oktober 2026. Kornrekommendationerna är vägledande och beror på materialet.
Vanliga frågor
Börja med P120, eller P80 om spacklet är mycket ojämnt, och avsluta med P180–P220 före målning.
Vanligtvis P80 för att jämna ut, P120 för mellanslipning och P180 före målning eller lackering. Gå högst ca. 50 % upp i korn åt gången.
P anger kornstorleken enligt den europeiska FEPA-standarden. Ju lägre tal, desto grövre korn.
Hålen gör att dammsugaren kan suga bort dammet genom slipplattan. Hålmönstret måste passa slipplattan, annars fungerar inte utsuget.
Endast om hålmönstret passar slipplattan. FLEX' Ø150 rondeller har 15 hål och passar till FLEX' 150 mm slipplattor.
Det beror på materialet. Byt den när den inte längre slipar, har täppts igen eller kanten är sliten. En sliten rondell kräver mer tryck och ger repor.